工业自动化在上海及长三角制造圈里早已不是新鲜词,但真正把自动化"做对"的企业并不多。很多工厂上了机械臂、装了传感器,产线效率却没有明显提升,问题往往出在系统集成不彻底、控制层与执行层脱节。捷牧思自动化(sh-james.com)长期服务于信息传输与软件信息技术领域,结合工控设备配套与自动化系统集成的实际经验,梳理出一条从底层控制到上层数据贯通的落地路径,供正在规划升级的制造企业参考。
工业自动化的核心构成:不止是"机器换人"
工业自动化的本质是用控制系统替代人工判断与重复操作,它由几个相互咬合的层次组成:
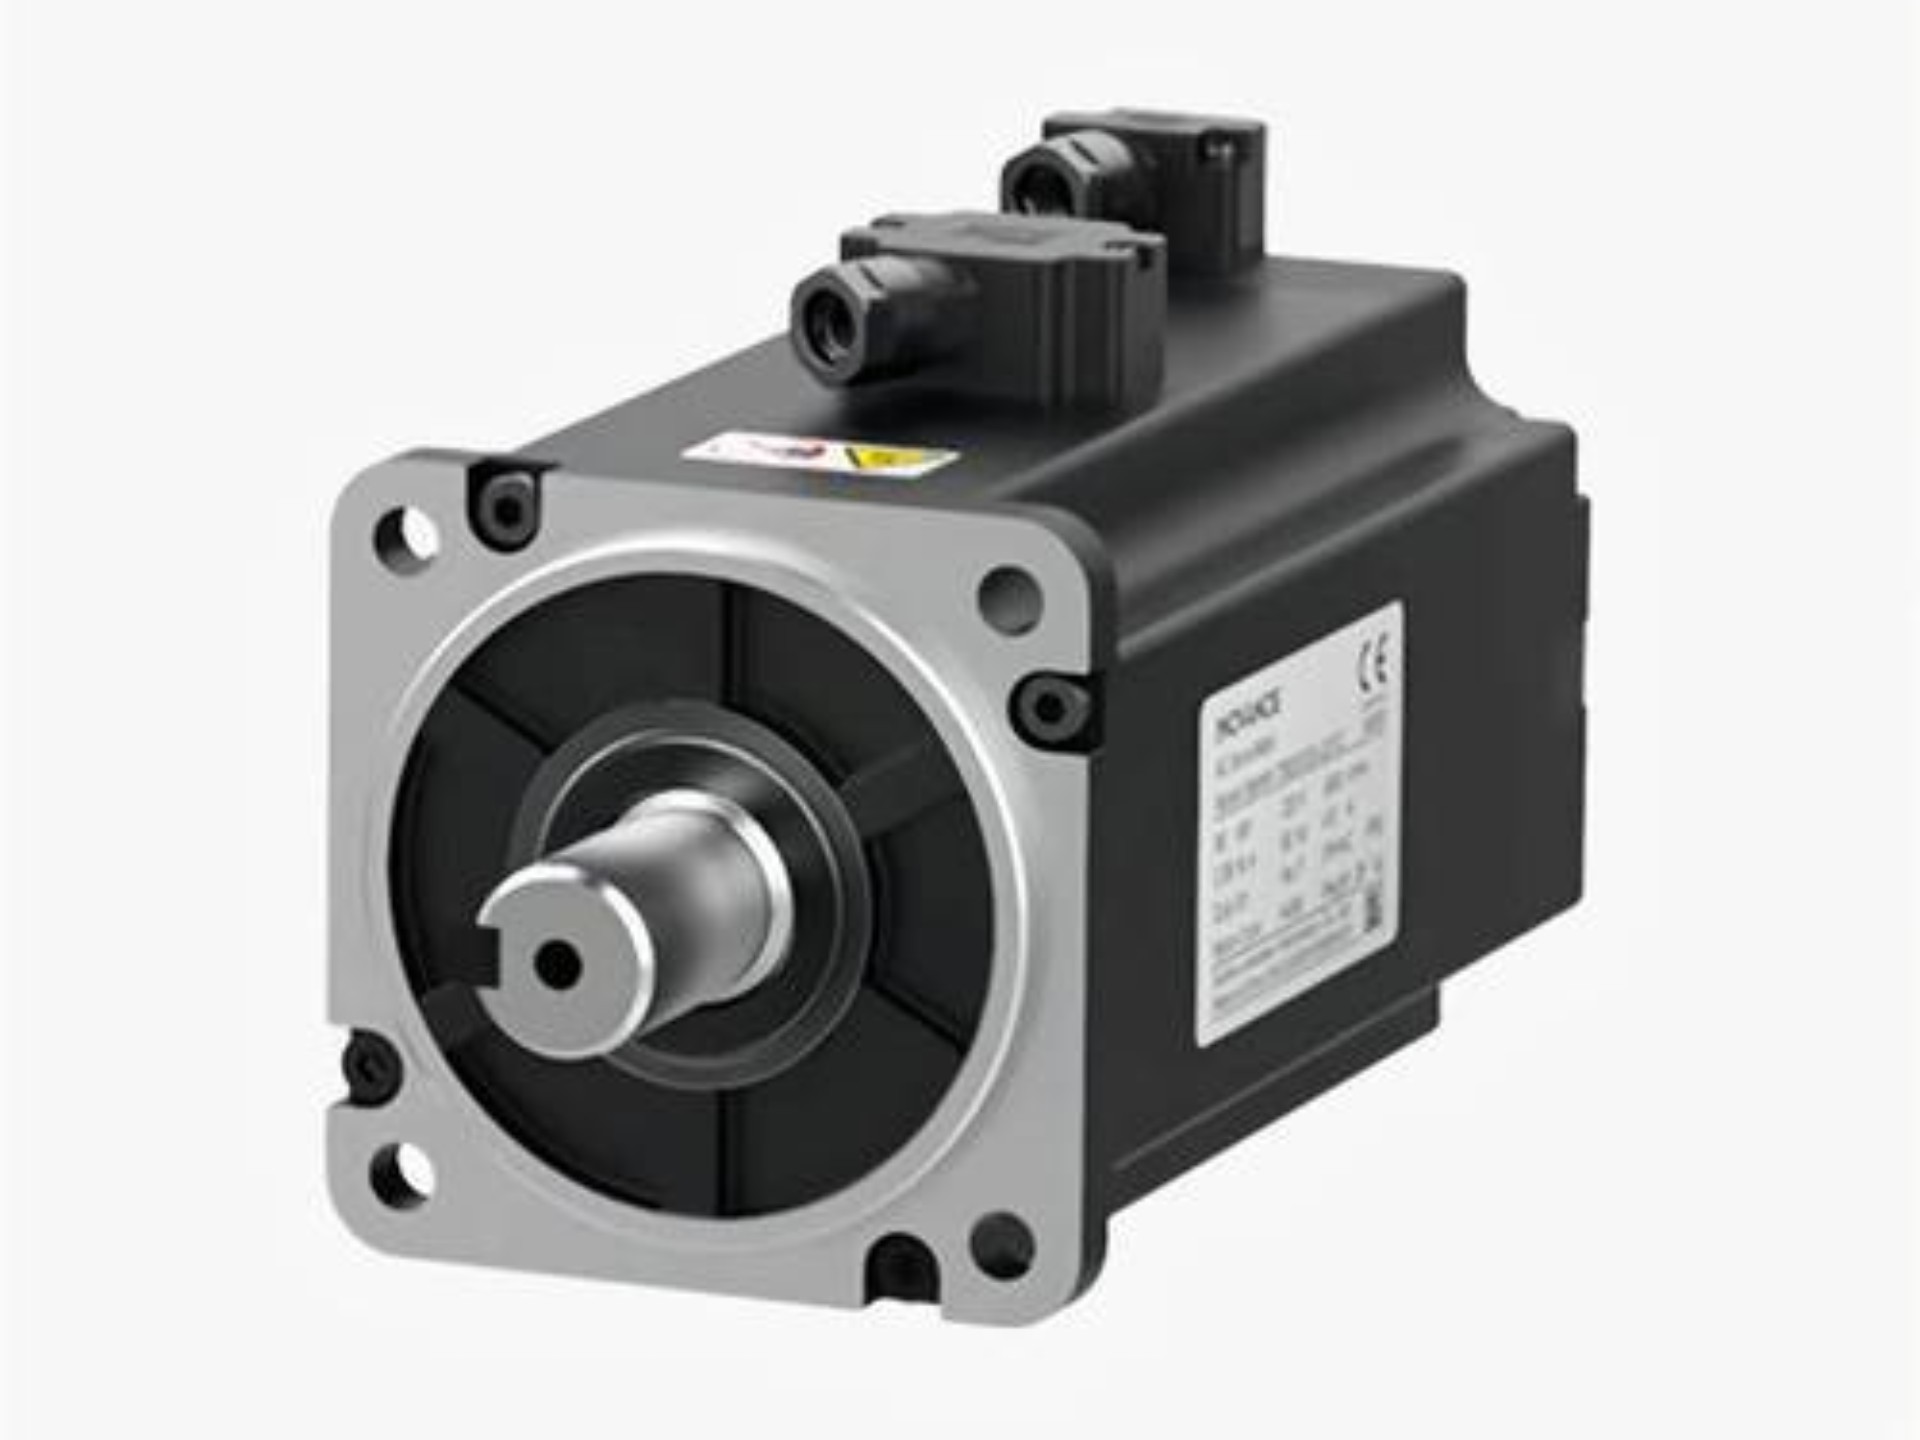
- 控制层:以PLC控制系统为核心,负责逻辑运算、时序控制和设备联动,是整个自动化系统的大脑。
- 驱动与执行层:伺服控制系统、变频器、气动元件等,把控制指令转化为精确的机械动作。
- 电气配套层:电气控制柜定制承担配电、保护、信号隔离与布线,是系统稳定运行的基础保障。
- 感知与检测层:传感器、机器视觉检测系统负责质量判定与过程监控,把物理世界的信息反馈给控制系统。
- 集成与数据层:自动化系统集成把上述模块串联起来,并通过工控网络与MES、SCADA等上位系统对接,形成可追溯的数据链。
任何一层缺失或薄弱,都会让整条产线的自动化效果打折扣。这也是为什么"上海工业自动化公司"数量众多,但真正能交付完整方案的服务商需要具备跨专业能力。
PLC控制系统:自动化产线的"神经中枢"
PLC控制系统决定了产线能否稳定、柔性、可扩展。选型阶段常见的误区是只看点数够不够,忽略了扫描周期、通讯接口和后续扩展空间。对于需要与伺服轴、视觉系统、上位机同时通讯的场景,PLC的实时性和总线兼容性往往比I/O点数更关键。
在编程层面,模块化与标准化是降低后期维护成本的关键。把设备动作封装成可复用的功能块,配合清晰的变量命名和注释,能让产线改造或扩产时的调试时间大幅缩短。捷牧思自动化在多个自动化生产线改造项目中采用这一思路,客户后续自行调整工艺参数时无需依赖原厂工程师,运维响应速度明显提升。
伺服控制与工业机器人集成:精度与节拍的平衡
伺服控制系统负责高精度定位与速度控制,广泛应用于包装、装配、切割等工序。实际项目中,伺服选型需要综合考量负载惯量比、加减速曲线和编码器分辨率,盲目追求高分辨率而忽略机械刚性,反而会引入振动和定位超调。
工业机器人集成则更考验系统思维。机器人本体只是执行机构,真正的价值在于与上下游设备的协同:来料定位是否精准、夹具设计是否合理、安全围栏与光栅是否与PLC联锁、机器人程序与产线节拍是否匹配。一个常见的教训是机器人节拍算得很漂亮,但上下游缓冲设计不足,导致整线效率被最慢的工位卡住。集成商的价值,恰恰体现在把这些细节提前算清楚。
机器视觉检测:把质量判定前移到产线
机器视觉检测在3C、汽车零部件、医药包装等行业应用日益普及。它的优势不只是替代人工目检,更在于把质量数据实时回传,让工艺调整有据可依。视觉方案落地时有几个关键点:
- 光源设计:多数检测失败源于打光方案不合理,而非相机像素不够。
- 算法选型:规则明确的缺陷用传统图像处理即可,复杂外观缺陷再考虑深度学习。
- 与控制系统联动:检测结果需要实时触发剔除机构或报警,通讯延迟必须控制在节拍允许范围内。
视觉系统与PLC控制系统的深度联动,是判断一家自动化系统集成商是否成熟的重要标志。
电气控制柜定制:被低估的稳定性基石
电气控制柜定制看似是"配套工作",实则直接影响设备寿命与故障率。柜内布局是否考虑散热与电磁干扰、线号标识是否规范、元器件品牌与降额使用是否合理,这些细节在设备交付初期看不出差别,运行一两年后故障率的差距就会显现。规范的电气控制柜还能为后续产线扩展预留接口与空间,避免"改一次线停一次产"的尴尬。
自动化生产线改造:存量工厂的现实选择
对多数存量工厂而言,整线新建成本高、停产损失大,分阶段改造是更务实的选择。常见的改造路径包括:先对瓶颈工位做单机自动化,再打通工位间的物流衔接,最后接入数据采集系统实现可视化管理。改造项目最大的挑战在于新旧设备协议不统一,需要借助网关与协议转换实现工控设备配套的兼容。经验丰富的服务商会在改造前完成现场勘测与协议梳理,把停机窗口压缩到最短。
如何选择上海工业自动化公司
上海及周边自动化服务商众多,选型时建议重点考察三点:一是是否具备控制、电气、视觉、机器人多专业协同能力,避免多家分包导致责任不清;二是是否有同行业落地案例,可要求实地考察运行中的产线;三是售后响应机制是否明确,自动化系统的价值在长期运行中体现,响应速度比报价高低更值得关注。捷牧思自动化依托英国捷牧思的技术背景,在PLC控制、伺服系统、机器人集成与视觉检测等环节提供一体化交付,帮助制造企业把自动化投入转化为可量化的效率提升。
工业自动化不是一次性采购,而是一条持续优化的路径。从控制柜里的一根线,到产线上的一次视觉判定,每个环节的严谨程度,最终都会体现在良率、节拍和运维成本上。把系统集成做扎实,自动化才能真正成为制造企业的竞争力。